

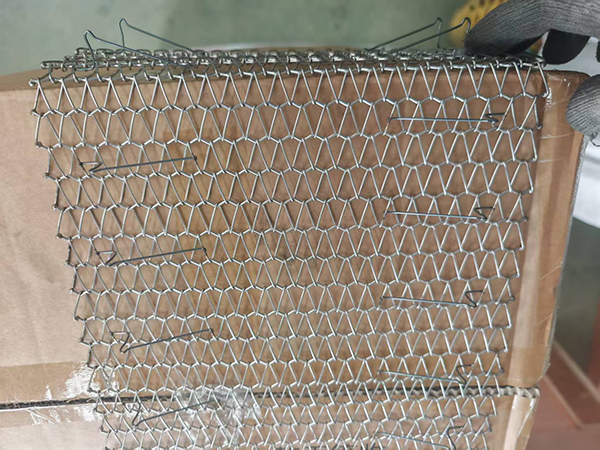
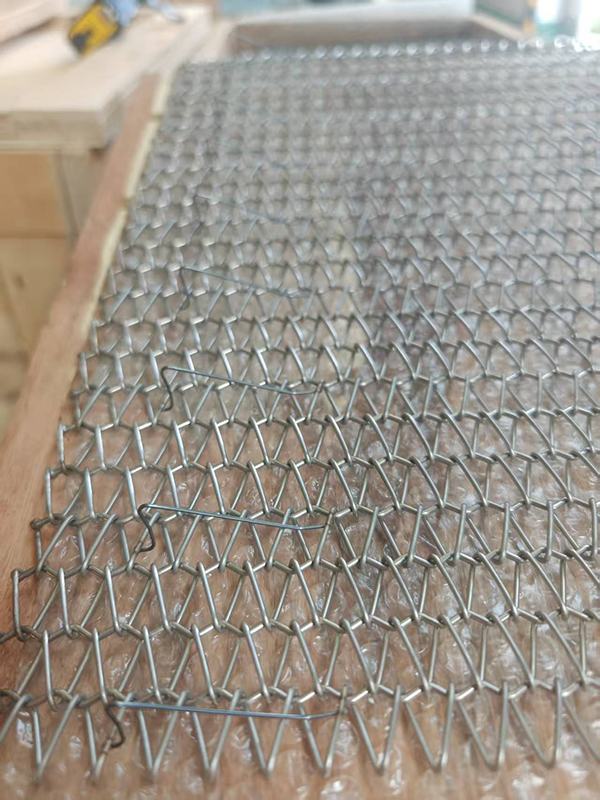
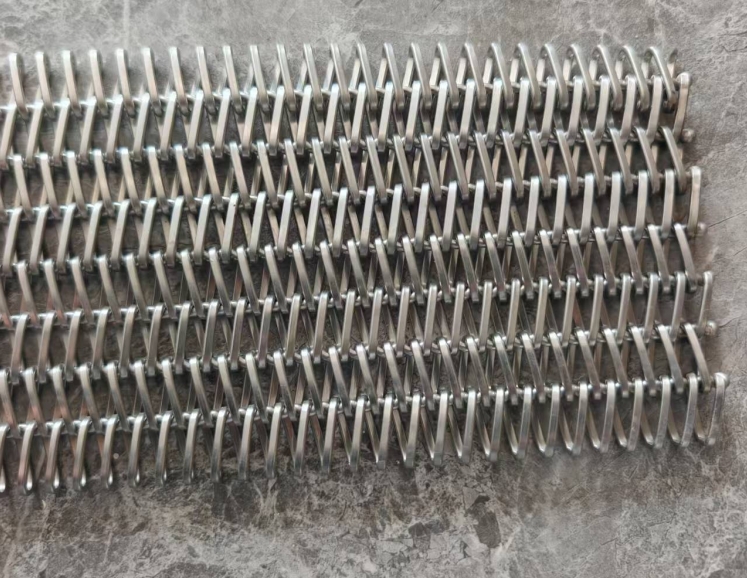
如何為您的設備選擇合適的爐帶尺寸
高溫工業加工——無論是玻璃退火、金屬粉末燒結、汽車齒輪熱處理還是鋁釬焊——都高度依賴設備的持續穩定運作。 網狀輸送帶選擇尺寸不合適的爐帶是導致生產意外停機的最快途徑之一。過寬的爐帶會摩擦爐膛壁;傾斜角度不當的爐帶在熱負荷下會過早拉伸;而線徑選擇錯誤則會導致高溫區域內發生災難性的拉伸斷裂。
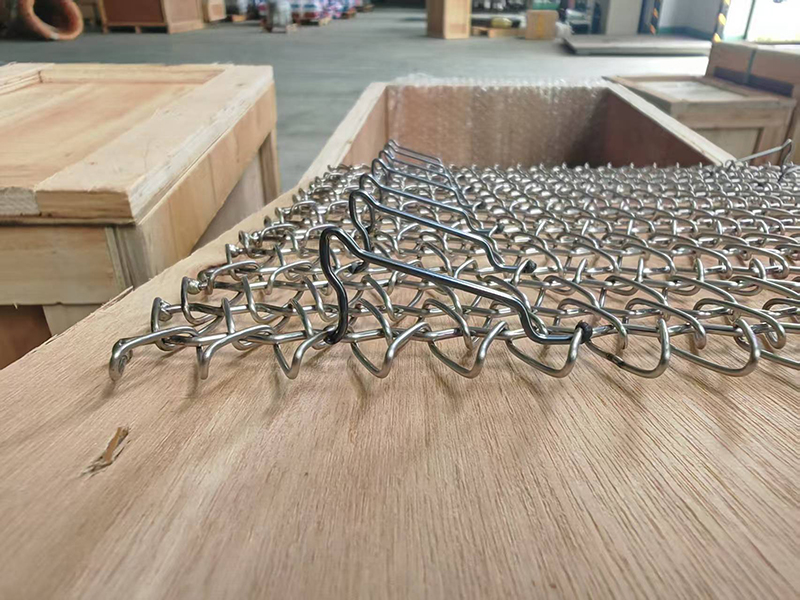
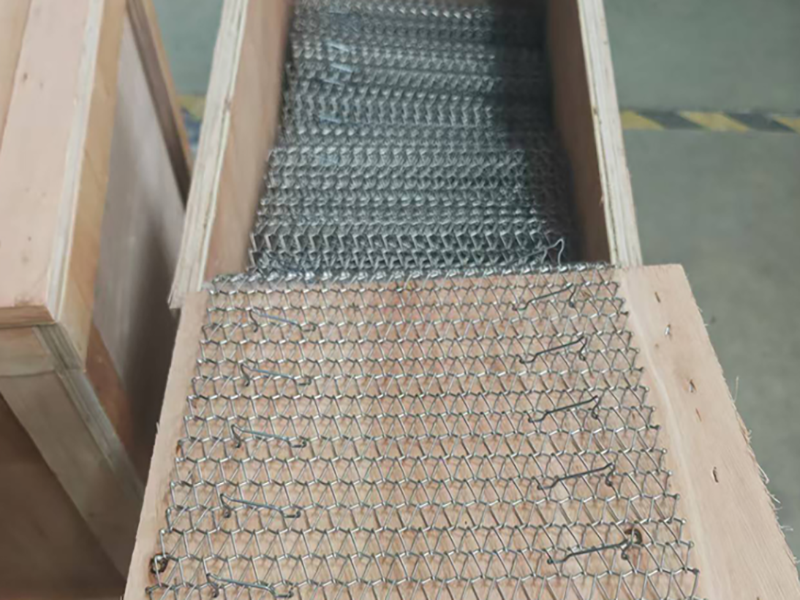
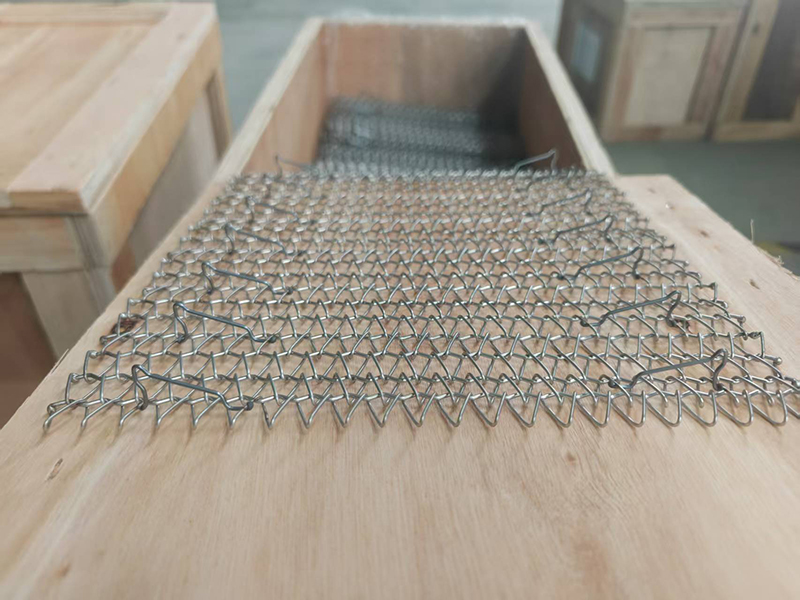
確定爐子的精確尺寸 網狀腰帶 需要平衡熱膨脹力學、機械負荷、驅動滾筒嚙合以及合金公差。以下是一個實用的分步尺寸選擇指南,旨在確保最佳的皮帶運行軌跡、最小的熱疲勞和最長的使用壽命。
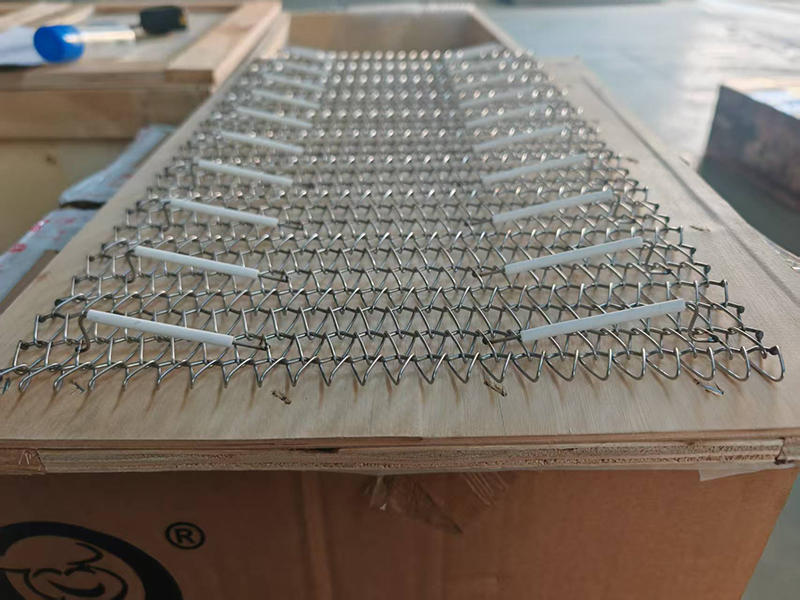
編織金屬絲爐用傳送帶的尺寸確定不僅取決於長度和總寬度。您必須確定五個核心幾何尺寸,以確保與裝置的無縫相容:
· 腰帶總寬度(W): 從外緣到外緣的承載面距離。從內消音器寬度中減去熱膨脹間隙(通常會根據工作溫度留出至少 15–25 毫米的總間隙),以防止側壁摩擦。
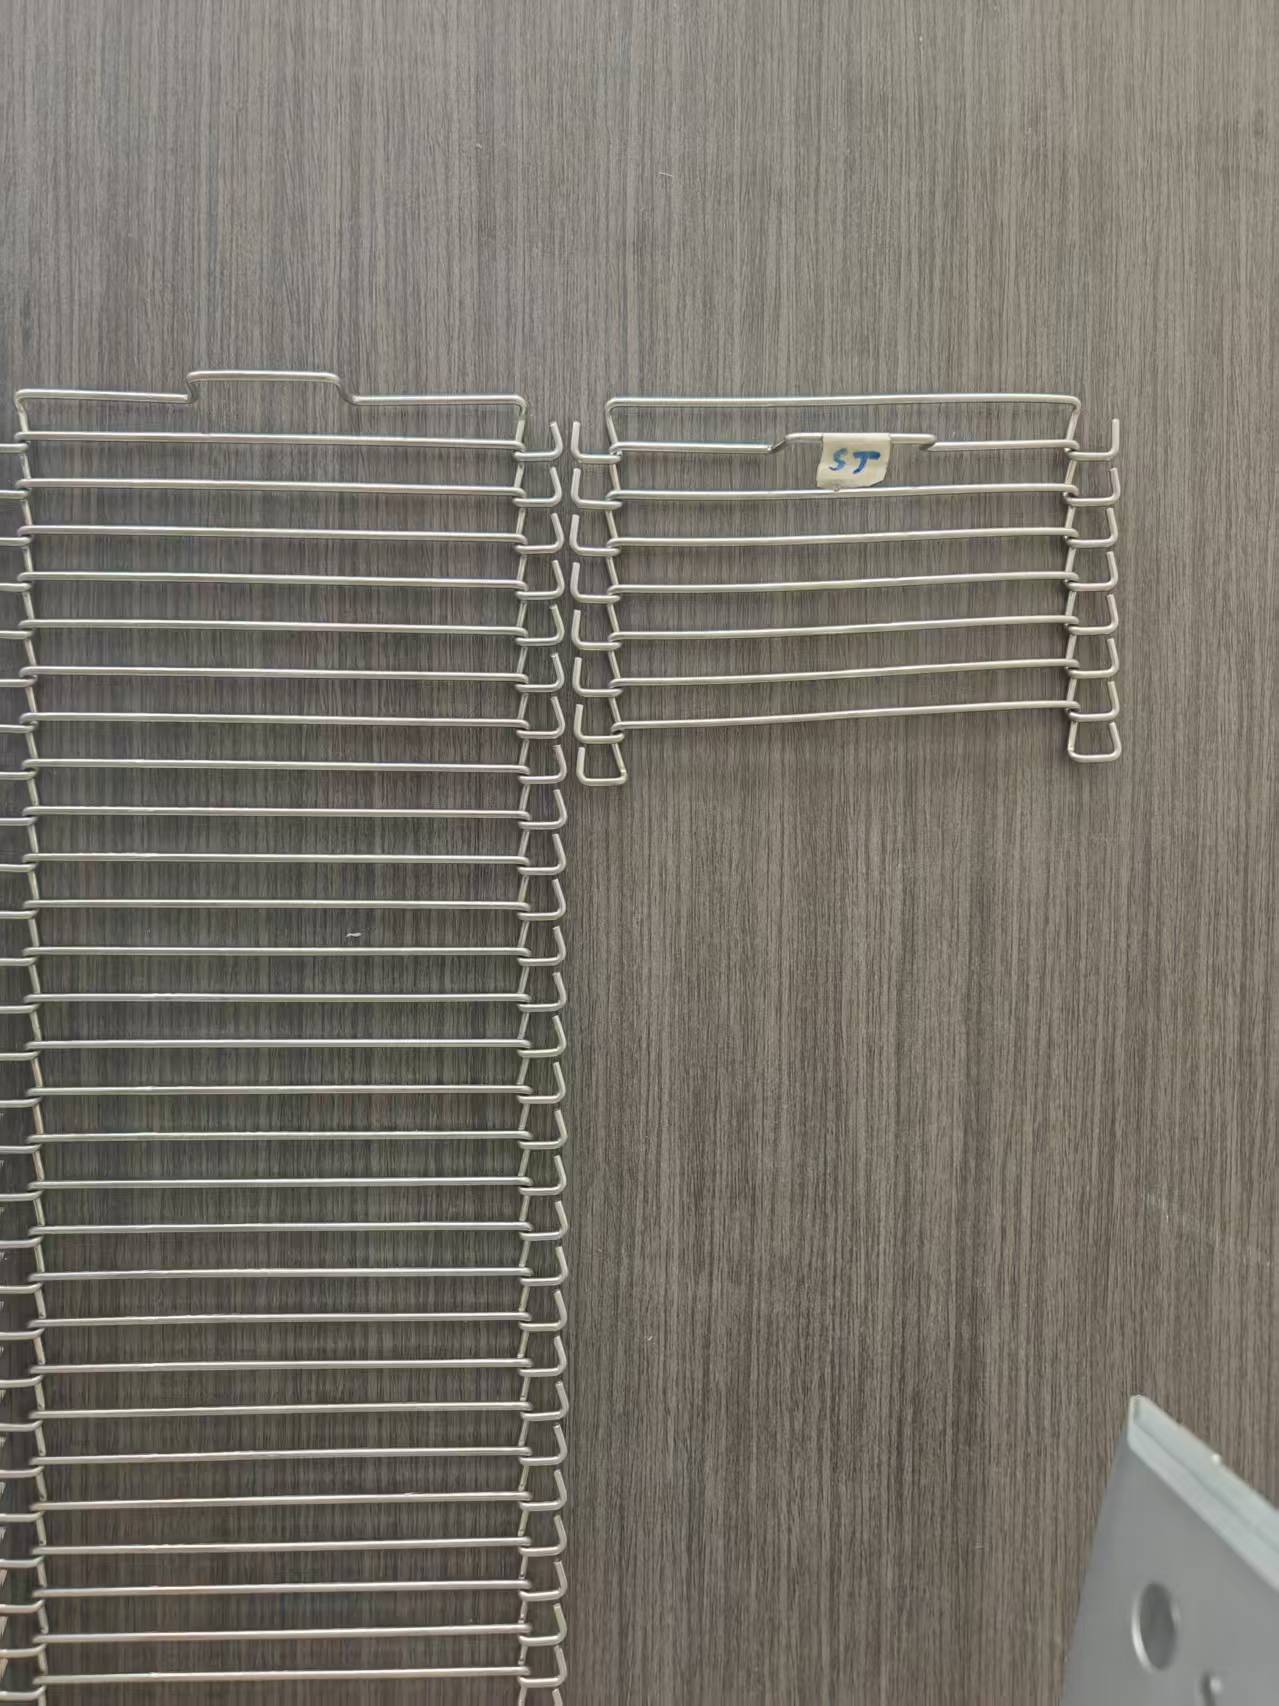
· 螺旋節距 (P) 與橫桿節距 (C): 螺旋節距是指沿著皮帶長度方向相鄰線圈中心之間的距離,而橫桿節距是指橫向連接桿之間的距離。較小的節距適用於加工較小的工件,而較大的節距則能最大限度地提高爐內氣氛的循環效率。
· 線規(螺旋線和橫桿直徑): 較粗的線徑可提高高溫(800°C–1150°C)下的承載能力和結構剛度,但會增加自重,從而增加能耗。
· 腰帶總長度(L): 總內部迴路長度,包括驅動滾筒繞製部分、收卷環、裝載區和冷卻通道。務必考慮動態收卷機構的行程,以適應加熱循環期間的熱伸長。
金屬在持續高溫下會顯著膨脹。標準不銹鋼和鎳鉻合金(例如 AISI 314、Inconel 600 或 310S)在從室溫過渡到工作溫度時,尺寸會發生可測量的增長。
| 合金材料 | 最高工作溫度 | 熱膨脹係數(×10⁻⁶ /°C) | 工程尺寸影響 |
|---|---|---|---|
| AISI 304 / 316 | 最高可達 800°C | ~18.0 | 標準膨脹;低溫烘烤/乾燥時需要標準側面間隙。 |
| AISI 314 / 310S | 最高可達1100°C | ~16.5 | 熱穩定性高;是連續式熱處理和退火爐的理想選擇。 |
| Inconel 600 / 601 | 最高可達1200°C以上 | ~15.0 | 熱蠕變低;允許在重結構載荷下實現更嚴格的螺距公差。 |
高溫熱處理的經驗法則:大致計算 1.5%至2.0%的熱伸長率 當運轉溫度高於 900°C 時,皮帶的整體長度和寬度會改變。如果爐膛加熱室內的橫向間隙不足,熱膨脹會導致皮帶邊緣出現波紋、卡滯或偏離驅動鏈輪。
皮帶邊緣處理在高速或重載加工過程中對維持尺寸穩定性起著至關重要的作用:
橫桿和螺旋鋼絲以電阻焊接在一起。焊接邊緣形成乾淨、光滑的邊界,適用於輕到中等載重應用,橫向擺動極小。
螺旋鋼絲末端向後彎曲並鉤在相鄰的橫桿上。這種結構具有卓越的機械強度,並能防止在高張力輸送過程中邊緣磨損。
對於超寬爐或重型零件裝載,安裝精密側驅動鏈可確保正向追蹤,消除驅動滾筒上的皮帶打滑,並實現精確的速度同步。
在選擇爐用皮帶時,直接採用現成的估算值往往會導致皮帶過早疲勞。 華達金屬網帶 (www.globalmeshbelt.com我們設計和製造專用金屬輸送帶,以滿足您特定的爐體規格和製程要求。
憑藉先進的自動化織造設備和嚴格的品質控制體系,Global Mesh Belt 生產平衡編織帶、複合網帶、梯形帶以及專為極端熱工況設計的鍊式驅動網帶。我們的工程團隊將協助您精確計算網孔開孔率、鋼絲拉伸極限、熱膨脹係數以及合金選擇,從而優化燃料效率,並最大限度地延長燒結、退火和淬火等工序中輸送帶的使用壽命。
選擇合適的爐帶尺寸需要評估工作尺寸、溫度引起的膨脹、負載密度和驅動動態特性。透過精確測量並預留足夠的餘裕以應對熱膨脹,您可以保護爐襯並延長網狀爐帶的使用壽命。與熱處理專家合作, 華達金屬網帶 為您的工廠指定完美的高溫輸送解決方案。